Derniers guides
Derniers guides
Aménagement
Rangements sur mesure et circulation pour exploiter les mètres carrés perdus.
8 min de lecture
4,8sur 5748 votes
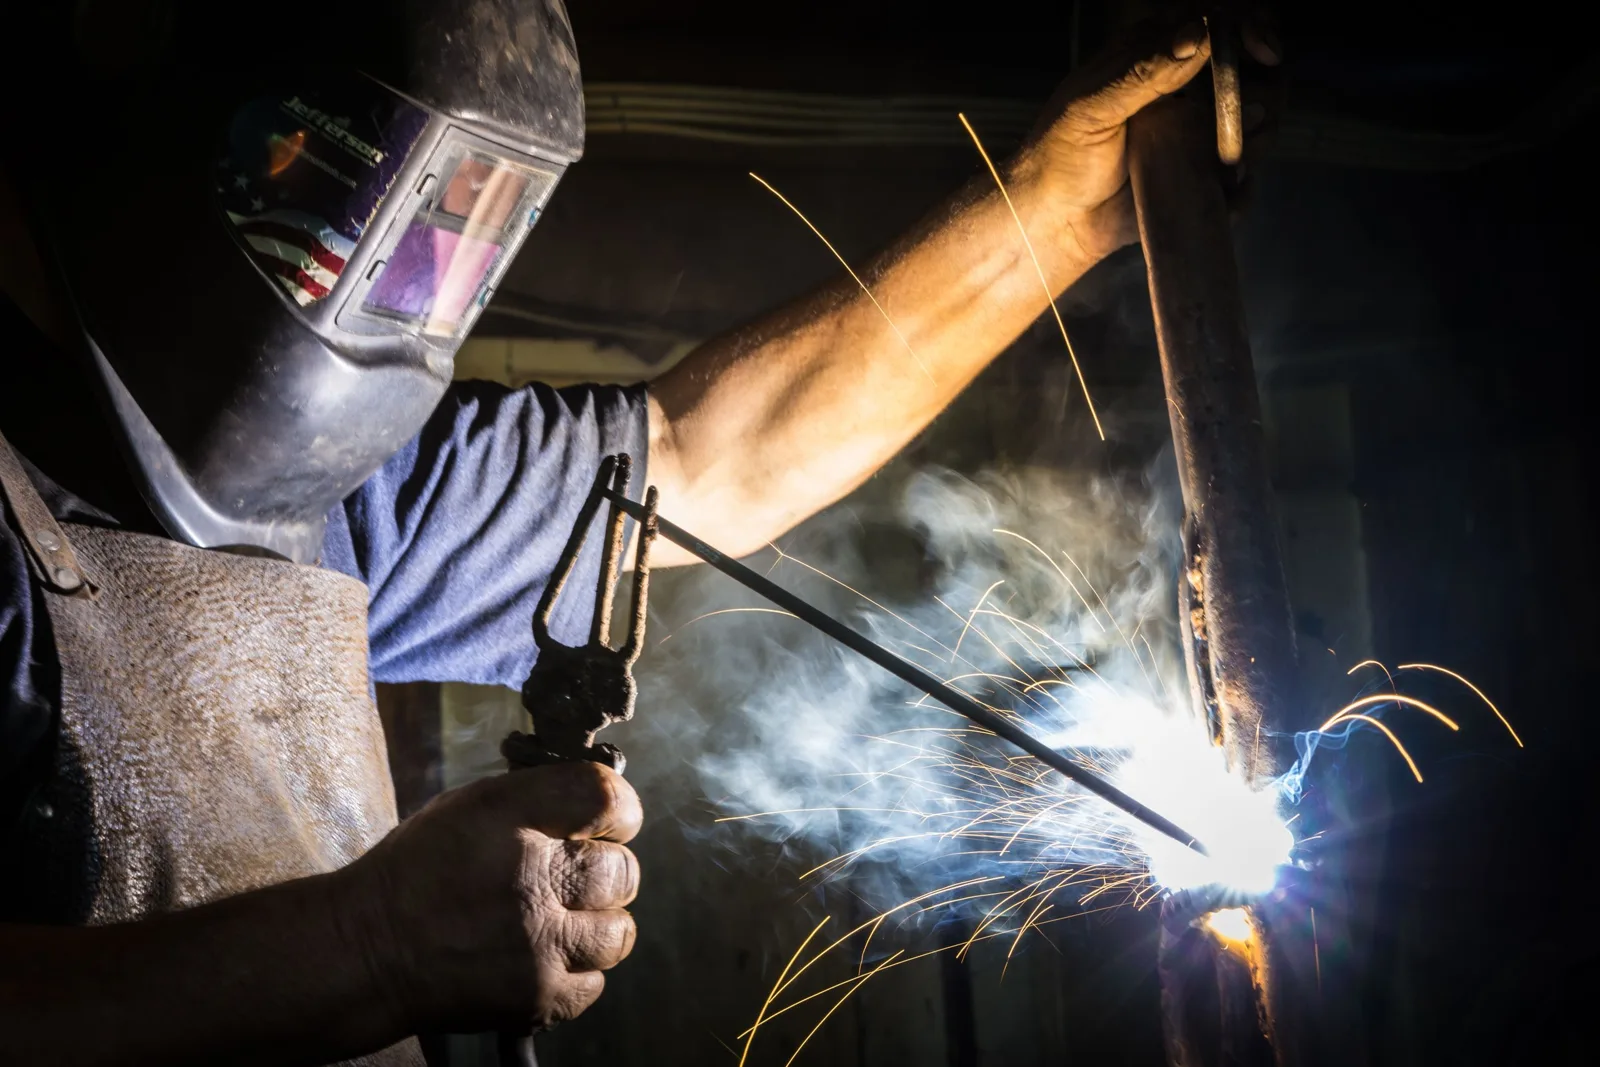
La soudure au fil fourré est un procédé semi-automatique proche du MIG : le fil, creux, renferme un flux en poudre qui fond avec l’arc et protège le bain de métal liquide. Avec un fil fourré dit sans gaz, la bouteille disparaît, le poste suffit. C’est ce qui en fait le choix favori des bricoleurs pour assembler de l’acier entre 1 et 6 mm environ, à l’atelier comme au fond du jardin. La contrepartie : davantage de fumées, des projections et une croûte de laitier à brosser après chaque passe. Bien réglé, il donne pourtant des cordons solides et pénétrants.
En MIG classique, un gaz (argon mélangé à du CO2, le plus souvent) chasse l’air autour de l’arc. Sans cette protection, l’oxygène et l’azote pénètrent dans le métal en fusion et le rendent poreux, cassant. Le fil fourré résout le problème autrement : sa gaine métallique entoure un cœur de flux composé de minéraux et de désoxydants. Sous la chaleur de l’arc, ce flux se décompose en partie en gaz protecteur et forme en surface une couche de laitier qui recouvre le cordon pendant son refroidissement.
Il existe en réalité deux familles. Le fil fourré autoprotégé, celui des postes « no gas » du commerce, se suffit à lui-même. Le fil fourré sous gaz, plutôt réservé à la charpente et à la chaudronnerie, ajoute une bouteille pour gagner en vitesse de dépôt et en qualité. Pour un usage domestique, c’est presque toujours la première famille qui est concernée.
Avantage souvent sous-estimé : un léger courant d’air ne ruine pas la soudure, là où il suffit à souffler la protection gazeuse d’un MIG. Réparer une barrière dans le pré ou un support de remorque devant la maison devient possible sans paravent.
Le fil fourré se place à mi-chemin entre l’électrode enrobée, rustique et indifférente au vent, et le MIG sous gaz, plus propre et plus fin. Le tableau ci-dessous aide à trancher selon le travail envisagé.
| Critère | Fil fourré sans gaz | Fil plein sous gaz (MIG/MAG) | Électrode enrobée (MMA) |
|---|---|---|---|
| Bouteille nécessaire | Non | Oui | Non |
| Travail en extérieur | Bon | Délicat dès qu’il y a du vent | Très bon |
| Tôle mince (moins de 1 mm) | Difficile | Très bon | Difficile |
| Aspect du cordon | Correct, laitier à retirer | Propre, peu de nettoyage | Laitier épais à piquer |
| Fumées et projections | Importantes | Modérées | Importantes |
| Facilité d’apprentissage | Bonne | Très bonne | Plus exigeante |
| Métaux soudables | Acier doux | Acier, inox, aluminium selon gaz | Acier, inox, fonte selon électrode |
Pour qui veut fabriquer un établi, une étagère en cornières, un portillon ou réparer du matériel agricole, le fil fourré offre le meilleur rapport entre simplicité et résultat. Dès que la carrosserie ou l’inox entrent dans le projet, un poste capable de passer au gaz devient plus pertinent.
La plupart des déceptions au fil fourré ne viennent pas du geste mais d’un poste mal préparé. Quatre points méritent une vérification systématique avant d’amorcer le premier arc.
Côté réglages, le tableau collé dans la porte du poste reste le meilleur point de départ. On l’affine ensuite à l’oreille : un arc bien réglé produit un grésillement régulier, proche de celui d’une poêle chaude. Des claquements secs et un fil qui bute contre la pièce signalent une vitesse de fil trop élevée ou une tension trop faible ; un arc qui siffle et remonte vers le tube trahit l’inverse.
Avec un procédé qui produit du laitier, la règle est simple : on tire. La torche est inclinée d’environ 10 à 15° vers l’arrière, et l’on avance en regardant le cordon se former derrière l’arc. Pousser la torche, comme on le fait parfois en MIG, risque d’emprisonner du laitier dans le métal.
La sortie de fil, c’est-à-dire la longueur entre la buse et la pièce, joue un rôle majeur. Autour de 15 mm, le flux a le temps de chauffer et de jouer son rôle protecteur. Trop courte, elle encrasse la buse ; trop longue, elle refroidit l’arc et fait apparaître des soufflures.
Sur les épaisseurs supérieures à 4 ou 5 mm, un chanfrein et plusieurs passes valent mieux qu’un seul cordon forcé. Entre chaque passe, on retire le laitier à la brosse métallique ou au marteau à piquer, sans quoi il reste piégé dans la passe suivante.
Un cordon parle. Avant de toucher aux réglages au hasard, mieux vaut observer ce qu’il montre.
Sur une chute du même acier, quelques essais en faisant varier un seul paramètre à la fois permettent de retrouver rapidement le bon couple tension et vitesse. Casser ensuite l’éprouvette à l’étau renseigne sur la pénétration réelle, bien mieux que l’aspect extérieur.
Le flux qui protège le métal se transforme en fumées denses. Dans un garage fermé, elles s’accumulent vite. Porte grande ouverte, ventilateur placé pour chasser le panache loin du visage, et si possible aspiration à la source : ce sont des réflexes de base. Un masque filtrant adapté aux fumées de soudage complète utilement la protection lors de longues séances. L’acier galvanisé demande une vigilance particulière, car le zinc vaporisé est irritant : on meule le revêtement sur la zone à souder avant de commencer.
Les projections, elles, voyagent loin et restent brûlantes. Cartons, sciure, chiffons gras et bidons doivent être éloignés de plusieurs mètres. Gants en cuir, vêtements en coton épais ou ignifugés, masque à teinte adaptée et chaussures fermées font partie de l’équipement minimal. Après la séance, un tour de l’atelier une demi-heure plus tard permet de repérer un éventuel point chaud resté discret.
Un bricoleur qui maîtrise le fil fourré finit souvent par recevoir des demandes : un voisin qui veut une rampe d’escalier, un ami qui cherche quelqu’un pour un portail, une petite structure pour un abri de jardin. Tant que l’on rend service, la question reste privée. Dès que l’on facture, même ponctuellement sous le statut de micro-entrepreneur, la soudure devient un ouvrage dont on répond. Un garde-corps qui cède ou un portail qui tombe peut causer des dommages sérieux, et selon la nature des travaux, certaines responsabilités s’étendent sur plusieurs années après la pose. Avant d’accepter un premier chantier rémunéré, il est donc sage de vérifier quelles garanties couvrent ce type d’ouvrage soudé et d’aller découvrir les détails des couvertures adaptées à une activité indépendante dans le métal.
Sur le plan technique aussi, le passage change la donne. Un élément porteur ou de sécurité mérite des sections bien dimensionnées, des cordons continus et pénétrants, voire un fil sous gaz si le poste le permet. Garder des photos des assemblages avant peinture, noter le fil et les réglages utilisés : ces traces simples aident à justifier la qualité du travail livré.
Les bobines sans gaz vendues pour les postes de bricolage sont conçues pour l’acier doux. Il existe des fils fourrés pour l’inox, mais ils travaillent presque tous sous gaz de protection. Pour l’aluminium, il faut un fil plein, un gaz argon et idéalement une torche adaptée : le fil fourré n’est pas la bonne voie.
Dans la grande majorité des cas, oui : un fil fourré sans gaz se soude avec la torche au négatif et la pince de masse au positif, soit l’inverse du MIG sous gaz. La référence exacte est indiquée sur l’étiquette de la bobine, à vérifier avant chaque changement de fil.
Le 0,9 mm est le plus polyvalent sur un petit poste : il couvre la plupart des travaux entre 1,5 et 5 mm d’épaisseur. Le 0,8 mm se montre un peu plus docile sur les tôles minces, tandis que le 1,2 mm réclame une puissance que peu de postes domestiques délivrent.
Ces porosités viennent le plus souvent d’une sortie de fil trop longue, d’une polarité inversée, d’un fil qui a pris l’humidité ou d’une pièce mal nettoyée. Raccourcir la distance entre buse et pièce et poncer jusqu’au métal brillant règlent la plupart des cas.
C’est son point faible. En dessous de 1 mm, l’apport de chaleur perce facilement la tôle. On peut limiter la casse en soudant par points espacés et en laissant refroidir, mais un fil plein de 0,6 mm sous gaz donne des résultats bien plus propres sur ce type de pièce.
L’auteur
Maçon et rénovateur
Je reprends des murs et des dalles depuis quinze ans sur des maisons anciennes. J’écris ici ce que j’aurais aimé savoir avant mon premier chantier.
Voir tous ses articlesVotre avis compte
4,8sur 5748 votes
Soyez le premier à réagir.