Derniers guides
Derniers guides
Aménagement
Rangements sur mesure et circulation pour exploiter les mètres carrés perdus.
9 min de lecture
4,5sur 5197 votes
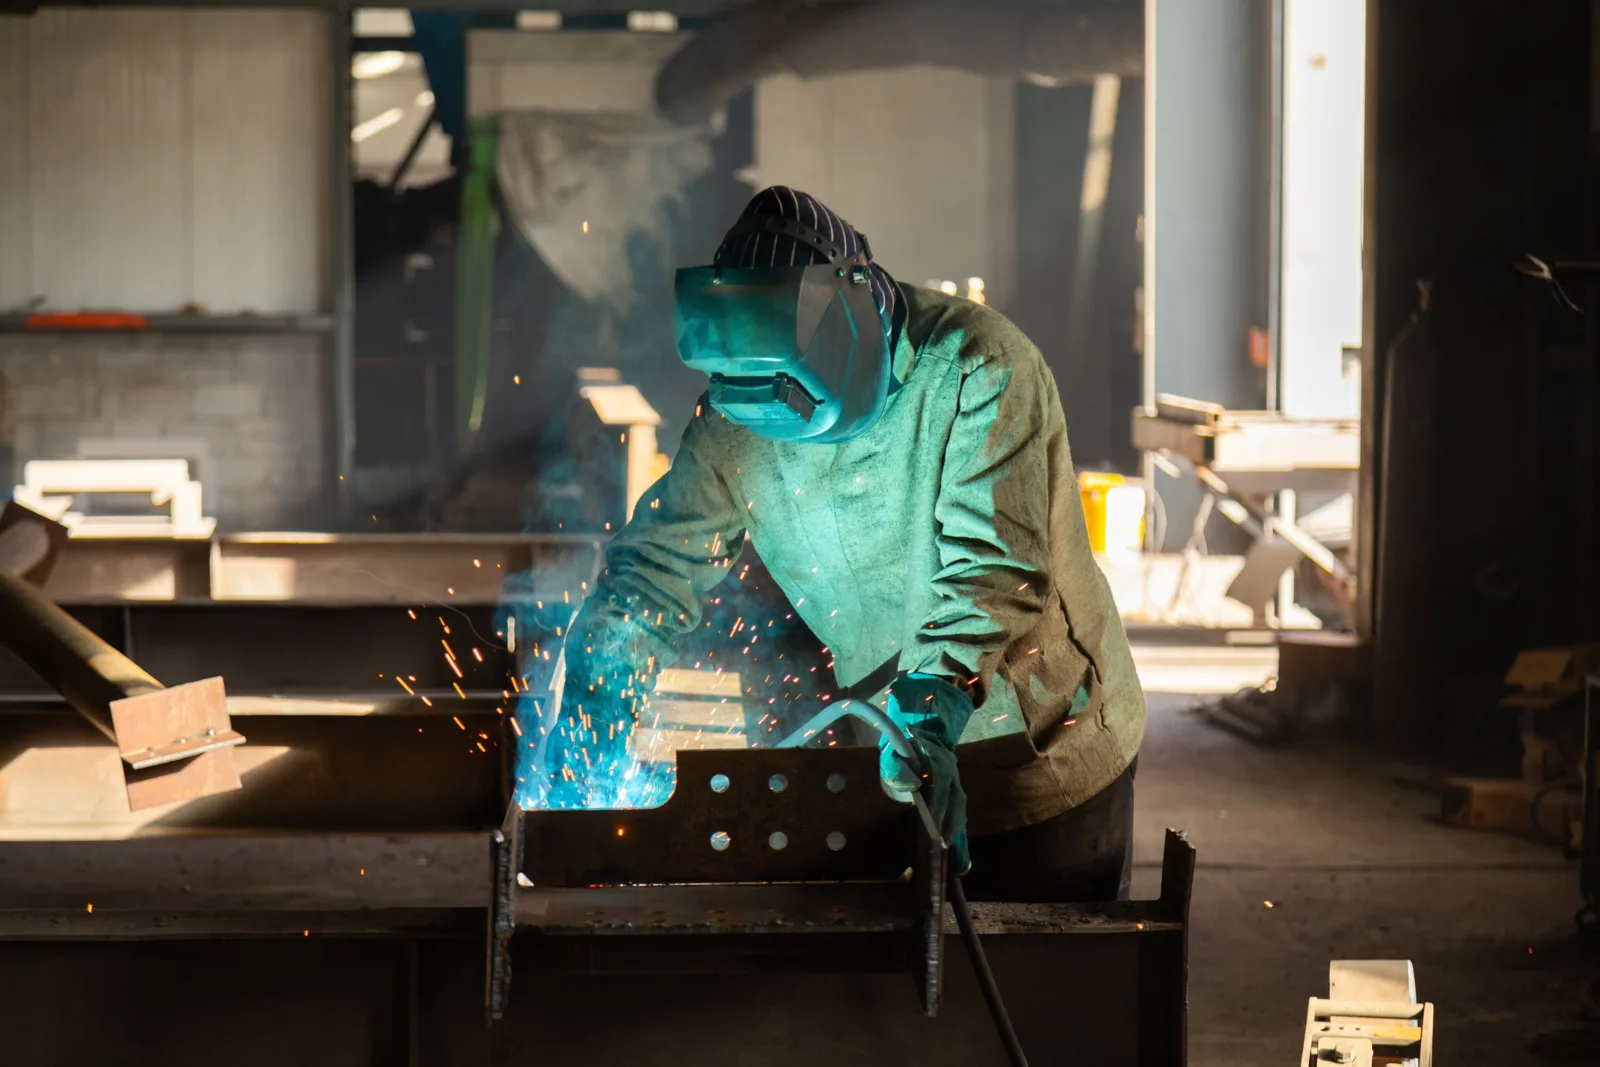
Souder au MIG, c’est faire fondre un fil d’apport qui avance en continu dans la torche pendant qu’un gaz protège le bain de fusion de l’air ambiant. C’est le procédé le plus facile à prendre en main pour assembler de l’acier à la maison : une seule main tient la torche, et la gâchette déclenche en même temps le fil, le courant et le gaz. Pour obtenir des cordons propres dès les premiers essais, trois éléments comptent : une pièce propre bien reliée à la masse, un couple tension et vitesse de fil adapté à l’épaisseur, et un geste régulier, torche légèrement inclinée et proche du métal.
Dans les ateliers comme dans les rayons de bricolage, on dit « MIG » pour parler de tout poste semi-automatique à fil. La distinction technique est pourtant utile. Le MIG, au sens strict, utilise un gaz inerte, l’argon, qui ne réagit pas avec le métal : il sert à l’aluminium et au brasage. Le MAG emploie un gaz actif, en général un mélange d’argon et de dioxyde de carbone, ou du CO2 seul : c’est lui qu’on utilise pour l’acier courant. La machine est la même, seuls la bouteille et le fil changent.
Il existe aussi une troisième voie, le fil fourré. Le flux est contenu à l’intérieur du fil et crée sa propre protection, ce qui dispense de bouteille et rend service à l’extérieur, là où le vent disperserait un gaz. En contrepartie, il produit davantage de fumées et laisse une couche de laitier à brosser après chaque passe.
Les postes à onduleur destinés aux particuliers acceptent le plus souvent du fil de 0,6 à 0,8 mm, en bobines de 1 kg (diamètre 100) ou de 5 kg (diamètre 200). Beaucoup sont multi-procédés et savent aussi travailler à l’électrode enrobée, ce qui élargit les possibilités sur un même appareil.
La plupart des cordons ratés le sont avant même l’amorçage. Une préparation rigoureuse prend quelques minutes et évite des heures de meulage.
Dernier réflexe avant le cordon complet : pointer la pièce. Quelques points de soudure espacés maintiennent l’assemblage en place et limitent la déformation due à la chaleur, surtout sur des profilés longs.
Le geste du MIG se résume à trois variables que l’on apprend à maîtriser ensemble. La première est le sens d’avance. En poussant la torche, buse orientée vers l’avant, on obtient un cordon plus plat et l’on voit mieux le joint à suivre. En la tirant, on gagne en pénétration mais le cordon devient plus bombé. Un repère circule entre soudeurs : s’il y a du laitier, on tire ; sans laitier, on pousse. Il vaut pour le fil fourré d’un côté, pour le fil plein sous gaz de l’autre.
La deuxième variable est la longueur de fil qui dépasse du tube contact. Plus elle s’allonge, plus l’arc devient instable et plus les projections se multiplient. Il faut la garder courte et surtout constante, ce qui suppose de stabiliser la main : soudez à deux mains, coude ou avant-bras appuyé sur l’établi.
La troisième est la vitesse. Regardez le bain de fusion plutôt que la lumière de l’arc : il doit s’étaler de façon régulière sur les deux bords du joint. Trop rapide, le cordon reste mince et mal accroché ; trop lent, il s’accumule et chauffe la pièce à l’excès. L’oreille aide beaucoup : un réglage juste produit un crépitement continu, proche d’une poêle qui grésille, alors que des claquements secs signalent un déséquilibre.
Un cordon se lit comme un compte rendu de ce qui s’est passé sous le masque. Ce tableau aide à relier l’aspect observé à sa cause probable.
| Ce que l’on observe | Cause la plus fréquente | Correction à essayer |
|---|---|---|
| Cordon étroit, bombé, posé sur le métal sans s’y fondre | Tension trop faible ou avance trop lente | Monter la tension, accélérer légèrement |
| Tôle percée, bords effondrés | Trop de puissance pour l’épaisseur | Baisser les réglages, souder par points successifs |
| Petits trous à la surface du cordon | Protection gazeuse insuffisante, courant d’air, pièce sale | Contrôler la bouteille, abriter la zone, décaper à nouveau |
| Projections nombreuses autour du joint | Fil trop sorti, tension mal accordée, polarité inversée | Rapprocher la torche, ajuster la tension, vérifier le branchement |
| Fil qui bute et repousse la torche | Vitesse de fil trop élevée | Réduire l’avance du fil |
| Goutte qui remonte et colle au tube contact | Vitesse de fil trop faible ou torche trop proche | Augmenter l’avance du fil, reprendre de la distance |
La méthode compte autant que le tableau : ne modifiez qu’un paramètre à la fois et testez-le sur une chute de même épaisseur. En changeant tension et vitesse en même temps, impossible de savoir lequel a amélioré le résultat.
L’acier doux reste le terrain naturel du poste semi-automatique, avec du fil plein cuivré et un mélange argon et CO2. C’est sur lui qu’il faut faire ses gammes avant d’aborder d’autres matériaux.
L’inox demande un fil et un gaz spécifiques, et supporte mal la surchauffe, qui le fait noircir et lui fait perdre une partie de sa résistance à la corrosion. Les tôles fines, celles d’une carrosserie par exemple, se travaillent avec le fil le plus fin disponible, par petits points qui se chevauchent, en laissant refroidir entre deux séries.
Sur ces tôles, le brasage MIG est une alternative intéressante. Il se pratique avec le même matériel que le MAG, mais sous argon et avec un fil d’apport dont la température de travail reste bien inférieure au point de fusion de la tôle. Le métal de base ne fond pas, ce qui réduit les brûlures et préserve mieux les revêtements comme la galvanisation.
Le cuivre et ses alliages se soudent aussi au fil, avec des fils dédiés : certains contiennent de l’étain, qui rend le bain plus fluide et limite les porosités. Ce sont des produits à manipuler en lisant leur fiche de données de sécurité. L’aluminium, enfin, est possible sous argon pur avec un fil adapté, mais ce fil souple se coince facilement dans une gaine standard, et les petits postes s’y montrent souvent peu à l’aise.
Une fois le geste acquis, le poste MIG sort vite du registre de la réparation. Pieds de table en tube carré, console en fer plat, étagère en cornière, porte-bûches ou rangement mural pour l’entrée : ces réalisations sont à la portée d’un bricoleur qui maîtrise des cordons réguliers sur de l’acier de quelques millimètres.
La différence avec une pièce d’atelier tient à la finition, car l’objet va vivre dans une pièce habitée. Les cordons visibles se meulent puis se brossent, les arêtes s’adoucissent à la lime, et une protection s’impose contre la rouille : vernis pour garder l’aspect brut, peinture époxy ou noir mat pour un rendu plus uniforme. Pour un meuble suspendu, prévoyez aussi des fixations dimensionnées pour le poids réel de l’acier, souvent sous-estimé.
Reste la question de l’intégration. Une structure métallique dessine une ligne sèche et graphique qui ne s’impose pas de la même façon sur un mur nu et sur un mur déjà habillé de motifs ou de couleurs. Avant de choisir la teinte et la finition, parcourir des idées de décoration maison avec poeticwall aide à trancher entre un acier brut qui tranche avec le décor et une finition sombre qui se fond dans une composition murale. C’est souvent ce choix qui fait passer une soudure réussie au rang de meuble que l’on a plaisir à regarder.
L’arc MIG émet un rayonnement ultraviolet intense, capable de brûler les yeux et la peau en très peu de temps, même par réflexion sur un mur clair. Un masque de soudure adapté, de préférence à cellule auto-obscurcissante pour garder les deux mains libres, est indispensable, tout comme des gants en cuir à manchette et des manches longues. Les vêtements en fibres synthétiques sont à proscrire : une projection les fait fondre sur la peau. Coton épais ou tissu ignifugé, et chaussures fermées.
Les fumées constituent l’autre risque. Travaillez dans un espace largement ventilé, en gardant la tête hors du panache, et redoublez de prudence sur les métaux revêtus ou peints. Éloignez aussi tout solvant de la zone de soudure, car certains se décomposent en gaz dangereux sous l’effet de l’arc. En cas de doute sur un symptôme après une séance, mieux vaut consulter un professionnel de santé.
Côté incendie, dégagez les copeaux, chiffons et cartons, gardez un extincteur à portée de main et surveillez l’atelier un moment après la dernière soudure : une étincelle peut couver longtemps dans un recoin.
Pour l’acier doux, le mélange argon et CO2 est le plus répandu : il donne un arc stable et peu de projections. Le CO2 pur coûte moins cher mais produit un cordon plus bombé et davantage d’éclaboussures. L’argon pur est réservé à l’aluminium et au brasage MIG.
Avec du fil plein sous gaz, pousser la torche donne un cordon plus plat et une meilleure visibilité sur le joint. Avec du fil fourré, on tire pour que le laitier reste derrière le bain. Tirer apporte aussi un peu plus de pénétration sur une pièce épaisse.
Les causes habituelles sont une pression des galets mal réglée, une gorge qui ne correspond pas au diamètre du fil, une gaine encrassée ou un tube contact usé. Un câble de torche trop plié ou enroulé freine aussi le fil. Remettre le câble droit et changer le tube contact règle souvent le problème.
Oui, à condition d’utiliser un fil fin, des réglages bas et une succession de petits points plutôt qu’un cordon continu, pour ne pas percer ni déformer la tôle. Le brasage MIG sous argon est une option appréciée sur les tôles galvanisées, car il chauffe moins le métal de base.
L’auteur
Maçon et rénovateur
Je reprends des murs et des dalles depuis quinze ans sur des maisons anciennes. J’écris ici ce que j’aurais aimé savoir avant mon premier chantier.
Voir tous ses articlesVotre avis compte
4,5sur 5197 votes
Soyez le premier à réagir.